O RMD™ e outras variantes de curto-circuito controlado prometem uma raiz mais rápida e menos dependente da mão do soldador. O que os dados sustentam, o que ainda é afirmação de fabricante e o que precisa ser qualificado antes de trocar o TIG.
Um estudo de caso publicado pela Miller descreve uma empreiteira de tubulação que trocou a raiz TIG pela raiz RMD em inox 300. Montar a purga levava de 20 a 30 minutos por tubo; preparar o RMD, cerca de cinco minutos ou menos. Em um tubo de 18 polegadas, o ciclo TIG com purga e enchimento de arame tubular, que tomava algumas horas, caiu para perto de 30 minutos (Miller, estudo de caso). É um caso único, relatado por quem vende o equipamento. Mesmo assim, ele aponta onde o tempo realmente se perde em uma junta de inox.
Se a raiz é a etapa mais sensível da tubulação inoxidável, por que tanta oficina ainda resolve o problema com a habilidade de poucos soldadores e com uma purga que consome mais tempo que o próprio arco? Parte da resposta é cultural: quem testou MIG/MAG na raiz anos atrás e abandonou o processo guarda a lembrança. A outra parte é técnica, e mais interessante: o curto-circuito de hoje não é o de antes, mas também não é uma solução universal.
Este texto separa o que a tecnologia faz do que se afirma sobre ela, e o que as fontes independentes confirmam do que vem de catálogo. No fim, uma lista do que verificar antes de levar o processo para a produção.
Raiz em inox: onde o risco e o tempo se concentram
A raiz de uma tubulação soldada de um lado só não tem segunda chance. Falta de fusão na parede do chanfro, concavidade e penetração excessiva ficam escondidas no interior do tubo e só aparecem no ensaio radiográfico, no teste de estanqueidade ou, pior, em serviço. No inox, soma-se um problema: a face interna é a que toca o fluido e a que sofre com a oxidação quando o ar entra em contato com o metal quente.
Por isso a prática consolidada é o TIG com purga de argônio. A purga desloca o ar e evita os óxidos pesados que degradam o metal de base, o chamado açucaramento (The Fabricator, J. Byrne, Miller). A qualidade é alta, mas o custo aparece em outro lugar: tamponamento, vedação da junta, ventilação, tempo de espera, e tudo isso cresce com o diâmetro e o comprimento do trecho. O processo exige ainda soldador com bastante prática em TIG, perfil escasso em muitas regiões.
E o MIG/MAG convencional por curto-circuito? O mecanismo explica a má fama. A cada curto, a corrente sobe de forma abrupta, a gota é destacada com força e a poça se agita. A TWI aponta o alto nível de respingos associado às oscilações de corrente e tensão do modo convencional (TWI, MIG/MAG: developments in low heat input transfer modes). Na raiz, essa agitação pode jogar metal líquido contra a parede do chanfro, onde ele solidifica sem fundir, dando falta de fusão. O soldador compensa com técnica, e é aí que o processo vira dependente de habilidade.
Isso não significa que o curto-circuito convencional falhe sempre. Uma dissertação da UFU sobre dutos de aço carbono de pequeno diâmetro e parede fina encontrou resultados razoáveis com o modo convencional, em um envelope operacional estreito e uniforme (UFU, 2011). A questão é a margem: quanto o processo perdoa de variação de abertura, de stick-out e de posição.
O que muda quando o curto-circuito é controlado
No modo convencional, o ciclo de curto-circuito ocorre tipicamente entre 50 e 150 vezes por segundo, e a corrente segue o que a tensão de referência impõe. Nas variantes controladas, a fonte, digital, modela a forma de onda da corrente.
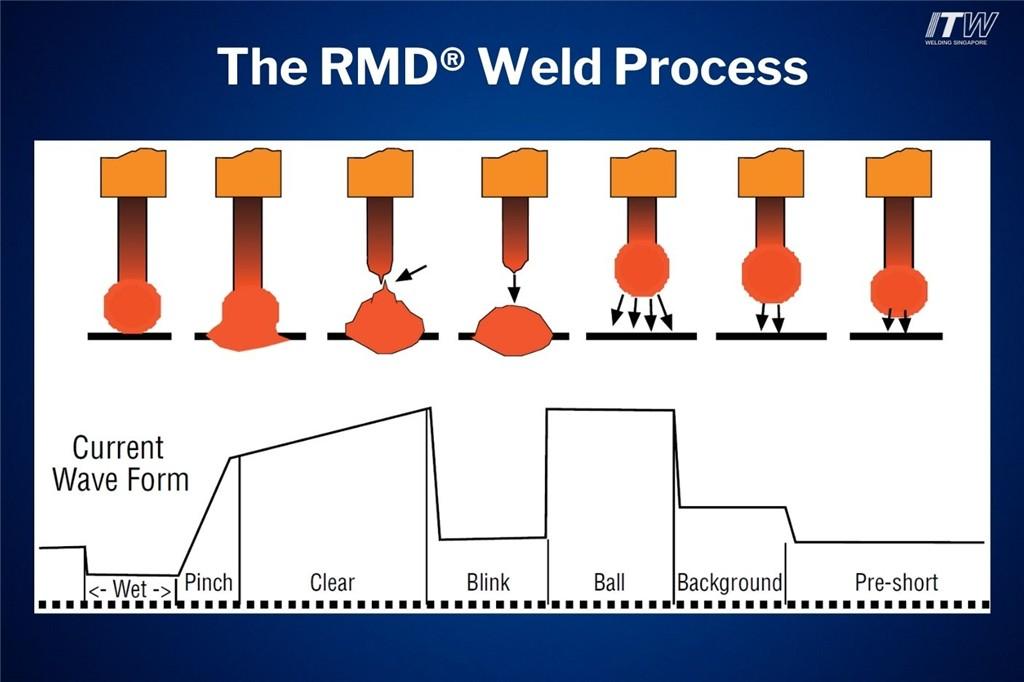
A TWI observa que, apesar das diferenças, os sistemas compartilham uma ideia: reduzir rapidamente a corrente imediatamente antes da reabertura do arco, para que a gota se destaque com menos força e gere menos respingo (TWI).
Tratar todas como se fossem a mesma tecnologia, como o texto original fazia, esconde diferenças que importam na hora de escolher equipamento e qualificar procedimento:
| Tecnologia | Fabricante | Como controla a transferência | O que vale saber |
| RMD™ (Regulated Metal Deposition) | Miller | O sistema antecipa o curto-circuito e reduz a corrente disponível para uma transferência consistente | Foco histórico em raiz de tubulação; mesma plataforma pode rodar variantes pulsadas |
| STT® (Surface Tension Transfer) | Lincoln Electric | Controle direto da corrente, que ajusta o calor independentemente da velocidade do arame; a mudança de stick-out não altera o calor | Processo patenteado; amplamente usado em raiz de dutos |
| CMT (Cold Metal Transfer) | Fronius | Além da corrente, integra o movimento do arame, que recua no curto-circuito | Exige alimentador e tocha específicos; a maioria das aplicações é mecanizada ou automatizada |
Fontes: Miller, Lincoln Electric, TWI.
A TWI compila ainda o que os fabricantes alegam: redução de 5% a 30% no aporte de calor e capacidade de ponte de abertura de até 4,8 mm. São valores de catálogo, não medições independentes. No Brasil, o tema tem trabalho acadêmico próprio: o LABSOLDA, da UFSC, estuda há anos o curto-circuito com controle de corrente aplicado ao passe de raiz (Dutra e Gonçalves e Silva, Soldagem & Inspeção, 2008).
RMD™: onde estão os ganhos potenciais
O que o RMD™ faz, em termos práticos, é entregar uma gota por vez de forma regular, com a poça relativamente calma. O fabricante descreve, com apoio de filmagem de alta velocidade, ondulações pequenas na poça que favorecem a fusão com a parede do chanfro. Em consequência, o comprimento do arco permanece estável mesmo quando o stick-out varia, um problema típico de soldador em início de aprendizado nas posições de 4 a 6 horas (Miller).
A técnica de operação também muda. Em curto-circuito convencional, o soldador costuma posicionar o arco na borda dianteira da poça. No RMD™, o fabricante orienta manter o arame no centro da poça e não favorecer o lado alto de uma junta desalinhada. A lógica é deixar a regulação da fonte fazer o ajuste.
A tabela abaixo reúne as afirmações quantitativas mais citadas, quem as faz e como tratá-las. A coluna da direita é opinião editorial, não dado de fonte.
| Afirmação | Origem | Como tratar |
| Velocidade de deslocamento de 6 a 12 pol/min (cerca de 150 a 300 mm/min), contra 3 a 5 pol/min no TIG em posição fixa | Miller (fabricante) | Ordem de grandeza útil; medir no seu spool, com a sua geometria |
| Soldador novo proficiente em menos de dois dias; experiente em menos de duas horas | Miller | Aprender a operar não é qualificar; o soldador ainda precisa ser qualificado no procedimento |
| Pontes de abertura de até 3/16″ (cerca de 4,8 mm) e tolera desalinhamento | Miller; a TWI cita 4,8 mm como valor de fabricantes | Limite declarado, não garantia; validar com as tolerâncias reais de ajuste |
| Possível eliminação do passe quente, com garganta de raiz de 3,2 a 6,3 mm | Miller | Depende da espessura, do passe de enchimento seguinte e da EPS |
| Ganho de produtividade de 100% a 400% | Miller | Sem processo de referência nem condições; não usar como promessa |
| Tubo de 18″: de algumas horas (TIG com purga e arame tubular) para cerca de 30 min (RMD sem purga e arame tubular) | Estudo de caso Miller com empreiteira | Caso real, porém único e publicado por fabricante |
| Abertura de 4 mm preenchida em passe único em chapa de 5 mm de 316L, mais rápido que SMAW e TIG | Trabalho acadêmico sobre curto-circuito modificado (autoria e data a confirmar na publicação original) | Resultado de laboratório em chapa; não extrapolar para tubo em posição |
Fontes: Miller, Miller Europa, estudo de caso Miller, TWI, trabalho acadêmico.
Purga interna: onde a economia pede mais cuidado
É aqui que o artigo original era mais generoso do que as fontes permitem. A promessa de dispensar a purga é real, mas está atrelada a uma lista de condições, a um tipo de material e a um tipo de serviço.
A lógica proposta pelo fabricante é física: com transferência calma, o gás que sai da tocha não é perturbado e atravessa a abertura da raiz; como a poça solidifica rápido, a proteção só precisa durar pouco (The Fabricator, J. Byrne). Para qualificar um procedimento sem purga em inox série 300, o mesmo autor lista cinco condições:
- Abertura de raiz mínima de 1/8″ (3,2 mm) em toda a circunferência.
- Limpeza do interior e do exterior do tubo, com escova específica para inox, a pelo menos 1″ (25 mm) da junta.
- Arame inoxidável com alto teor de silício, como 316LSi ou 308LSi.
- Mistura gasosa formulada para o processo, como 90% hélio, 7,5% argônio e 2,5% CO₂, ou 98% argônio e 2% CO₂.
- Bocal cônico na raiz, para concentrar a cobertura de gás.
O próprio fabricante reconhece que sobra um pouco de óxido na face interna, que costuma se soltar com o resfriamento e que ele considera dentro dos padrões para petróleo, geração de energia e petroquímica. Não atende, segundo a mesma fonte, serviços de alta pureza como farmacêutico, semicondutores e alimentos. E, segundo o autor, aplicações em duplex de alta pureza ainda exigem TIG na raiz (The Fabricator; Miller). Em qualquer caso, trocar o processo obriga a requalificar a EPS.
O que dizem as fontes independentes?
- Um artigo da Welding in the World (2023) soldou 304L com GMAW de forma de onda controlada, sem gás de proteção interno. Os testes de polarização mostraram resistência à corrosão por pite semelhante à de soldas de referência feitas com TIG e com GMAW sob purga. O potencial de repassivação foi comparável; o potencial de pite, um pouco menor (McNicol et al., Springer). Vale notar que a soldagem foi feita por equipe da Lincoln Electric, com um coautor da empresa, e que o resumo fala em “forma de onda controlada”, sem apontar uma tecnologia específica.
- Um estudo publicado na Corrosion Science sobre raiz de GMAW em tubulação de 316L concluiu que a purga de argônio melhorou a resistência ao pite. As soldas sem gás interno tiveram mais ferrita e maior segregação de cromo e molibdênio (ScienceDirect, 2025; resumo consultado, texto completo não acessado).
- O centro de pesquisa Ma2JIC, da Ohio State, afirma que a soldagem sem gás interno com curto-circuito modificado existe há cerca de 20 anos e ainda foi pouco adotada em serviço corrosivo, com diferenças de coloração e de pite na zona afetada pelo calor do lado de trás. O projeto seguinte inclui austeníticos e duplex (Ma2JIC/OSU).
- Artigos da conferência ASME PVP, de autores ligados a operadoras e projetistas, avaliaram propriedades mecânicas e de corrosão de soldas sem purga contra requisitos de serviço corrosivo e criogênico do ASME B31.3 (ASME PVP, resumo). Quem decide nesses projetos testa caso a caso.
Em síntese: para tubulação industrial geral, com serviço de corrosividade moderada, há base técnica para qualificar um procedimento sem purga. Para serviço agressivo, criogênico, duplex ou higiênico, a resposta depende do projeto e de ensaios.
Há ainda a questão da aceitação. O nível de oxidação tolerado na face interna é definido em contrato. Para tubo sanitário, as referências são a AWS D18.1, a AWS D18.2 e o ASME BPE; para tubulação em geral, a PFI publicou a norma ES-50, que traz fotografias de referência de coloração para as partes escolherem (Tube China, a partir do Tube & Pipe Journal). Combine o nível aceito com o cliente antes de soldar, não depois.
Raiz, enchimento e acabamento: montando a sequência
A ideia econômica é que a raiz deposite metal suficiente para suportar o calor do primeiro passe de enchimento, que pode ser GMAW pulsado ou arame tubular, e que em certos casos se dispense o passe quente em TIG (Miller). O ganho vem do conjunto, não da raiz sozinha. Mas a condição é de procedimento: espessura, fusão entre passes e temperatura de interpasse precisam constar na EPS.
Um ponto que o original apresentava de modo simplificado: usar o mesmo arame e o mesmo gás em todos os passes. O artigo de Byrne observa que o enchimento e o acabamento pulsados funcionam desde que o gás tenha pelo menos 80% de argônio. A mistura rica em hélio sugerida para a raiz sem purga não satisfaz essa condição (The Fabricator). Ou seja, a sequência de um gás só exige escolher a mistura pensando nos dois passes e qualificar a escolha. A Miller chama de Accu-Pulse™ a sua variante de pulsado com controle de comprimento e largura do arco; outros fabricantes têm soluções equivalentes.
A mecanização reduz a variabilidade de velocidade de deslocamento e de stick-out. Um documento de fornecedor de acessórios relata que uma fonte multiprocesso acoplada a um sistema de carro de tubo, com RMD na raiz, rendeu o equivalente a cerca de três soldadores manuais em uma oficina (USA Energy Fabrication, material do fornecedor). É o relato de uma oficina, não uma regra. A TWI observa que a maior parte das aplicações de CMT é mecanizada ou automatizada, em parte pelo peso da tocha (TWI). Em qualquer caso, a mecanização cobra um ajuste de montagem mais consistente.
O que verificar antes de levar a tecnologia para a produção
- Serviço e especificação. O projeto permite o processo e a ausência de purga? Serviço corrosivo, criogênico, sanitário ou duplex mudam a resposta.
- Material. Inox austenítico série 300 é o campo em que há mais relato. Fora dele, exija evidência específica.
- EPS e RQPS. Processo, consumível, gás, posição e geometria entram como variáveis. Defina os ensaios, incluindo dobramento, macrografia, ensaio não destrutivo e, se o contrato pedir, corrosão.
- Ajuste e limpeza. Abertura de raiz, ponteamento consumido pelo passe e limpeza do interior e do exterior seguem a documentação do fabricante do equipamento.
- Gás e arame. Escolha a mistura considerando raiz e enchimento. Confirme o teor de silício do arame.
- Critério de aceitação da face interna. Escolha o nível de coloração aceito (AWS D18.2, ASME BPE ou PFI ES-50, conforme o caso) antes da qualificação.
- Equipamento. Fonte com o processo, alimentador, tocha e bocal adequados. Se for mecanizar, inclua o dispositivo de abertura de raiz.
- Soldador. O soldador é qualificado no procedimento específico, na posição do trabalho.
- Piloto com métricas. Solde corpos de prova e uma junta real, com ensaio. Meça o tempo total por junta, incluindo montagem de purga, esmerilhamento e retrabalho, antes e depois.
O que sobra da pergunta
O curto-circuito controlado melhorou de fato a raiz em MIG/MAG: reduz respingos, estabiliza a poça e torna o processo menos dependente de habilidade. Os relatos de produtividade são consistentes na direção, mas variam em tamanho e quase sempre vêm de quem fabrica ou vende. A dispensa da purga é o ganho mais atraente e o que mais exige cautela.
A pergunta útil, portanto, não é se o RMD™ funciona. É em quais juntas da sua fábrica ele pode substituir o TIG com segurança, e quanto isso vale depois de contar montagem de purga, retrabalho e requalificação. Se você já testou o processo em inox, o que mais surpreendeu: o ganho de tempo, o aspecto interno da raiz ou a curva de aprendizado do soldador?
Referências
Usadas para fundamentar o artigo
| Instituição / autor | Título | Data | Link | O que ajudou a verificar |
| Miller Electric | RMD™ MIG Welding Process Improves Stainless Steel Pipe Fabrication | publicado em 16/08/2024 | link | Princípio do RMD, velocidades, 100–400%, condições sem purga, limite de alta pureza |
| Miller Electric (Europa) | RMD® MIG Process Enhances Stainless Steel Pipe Fabrication | sem data na cópia consultada | link | Abertura de 5 mm (3/16″) e garganta de raiz de 3,2 a 6,3 mm |
| Miller Electric | Pipe Contractor Eliminates Back Purge on Stainless Steel Pipe Welds | sem data na cópia consultada | link | Tempos de purga e do tubo de 18″ no caso da empreiteira |
| J. Byrne (Miller), The Fabricator | How to weld 300 series pipe without back purge welding | 23/05/2019, atualizado em 07/12/2023 | link | Sugaring, cinco condições, requalificação de EPS, limite de gás para pulsado |
| TWI | MIG/MAG – Developments in Low Heat Input Transfer Modes | 19/10/2015 | link | Diferenças entre RMD, STT e CMT; 5–30% de calor; 4,8 mm; mecanização do CMT |
| Lincoln Electric | Surface Tension Transfer (STT) | folheto de 2005/2006 (NX-2.20) | link | Princípio do STT e controle de corrente |
| McNicol, Narayanan, Sridhar, Fink | Corrosion resistance of austenitic stainless steel welds with no-backing gas, Welding in the World 67 | 14/12/2022 (vol. 2023) | link | Resistência ao pite sem purga em 304L (apenas resumo) |
| Autores do estudo, Corrosion Science | Pitting corrosion mechanism of root pass GMAW weld metal in stainless steel pipeline with and without internal argon filling | 2025 | link | Efeito da purga na resistência ao pite em 316L (apenas resumo) |
| Ma2JIC / Ohio State | No Backing Gas Welding of Austenitic and Duplex Stainless Steels | sem data na página | link | Histórico e limites da soldagem sem purga |
| ASME PVP | Evaluation of Mechanical and Corrosion Properties of Stainless-Steel Weldment Using GMAW Modified Waveform Short Circuit Welding Process Without Backing Gas (paper 123088) | sem data no resumo | link | Avaliação contra requisitos do ASME B31.3 (apenas resumo) |
| Tube & Pipe Journal (via Tube China) | Pipe Fabrication Institute issues standard on purging pipe | sem data na cópia consultada | link | Existência e finalidade da PFI ES-50 |
| UFU | Aplicação de processos MAG curto-circuito convencional e controlado na soldagem de dutos de aço carbono | 2011 | link | Desempenho de STT, RMD e CMT em parede fina |
| Dutra e Gonçalves e Silva, UFSC | MIG/MAG – Transferência Metálica por Curto-Circuito sob Controle da Forma de Onda da Corrente | 2008 | link | Fundamentos do controle de corrente no curto-circuito |
| USA Energy Fabrication / Jimmy Jammer | Pipe Jammer (material do fornecedor) | sem data | link | Relato de mecanização na raiz com RMD |
| Autores a confirmar | Modified Short Arc GMAW Techniques for Welding a Root Pass | sem data confirmada | link | Resultado em chapa de 316L de 5 mm (apenas trecho) |
Leitura complementar (consultadas apenas em parte)
- ISPE, Acceptable Discoloration Levels on Pharmaceutical Weld Beads, jul/ago 2024: critérios de coloração em solda sanitária e evolução do ASME BPE.
- ANP, Anuário Estatístico 2026, tabela 4.10 (capacidade instalada de biodiesel): origem oficial para quem quiser atualizar dados de mercado.